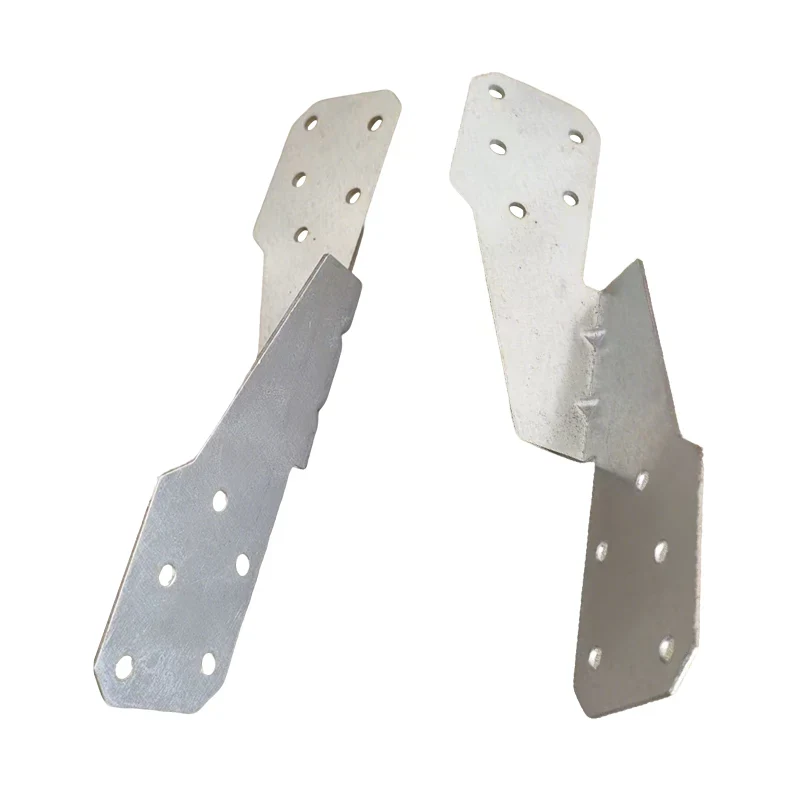
Два однакових кронштейна надходять на станцію контролю якості. Обидва виготовлені з однакової нержавіючої сталі товщиною 2 мм, обидва мають однакові розміри та зварені вздовж одного з’єднання. Перший кронштейн проходить випробування на втому після 500 000 циклів. У другому кронштейні після 120 000 циклів з’являється тріщина на носці зварного шва. Різниця не в матеріалі, конструкції чи операторі. Різниця полягає в процесі зварювання. Перший кронштейн був зварений лазером. Другий був зварений за допомогою звичайного процесу TIG. Для менеджерів із закупівельДеталі для виготовлення листового металу, ця відмінність має значення. Процес зварювання визначає підведення тепла, геометрію шва, зону термічного впливу та залишкову напругу. Ці фактори, в свою чергу, визначають довговічність деталі в експлуатації. Лазерне зварювання - це не просто більш швидкий процес. Це процес, який дає міцніший і надійніший зварний шов із меншою деформацією.
Цей посібник написано для покупців, яким потрібно оцінити лазерне зварювання деталей з листового металу. Ми пояснимо, як працює лазерне зварювання, чому воно дає більш міцний зварний шов, ніж звичайні процеси, як зменшене підведення тепла захищає властивості матеріалу, як вузький зварний шов покращує показники втоми та які специфікації включити в замовлення на купівлю. Ми також надамо детальні параметри продукту з нашого заводу за адресоюCangzhou Shengsen Metal Products Co., Ltd.Незалежно від того, чи купуєте ви зварні корпуси, кронштейни, рами чи компоненти шасі, цей посібник допоможе вам зрозуміти, чому лазерне зварювання є перевагою довговічності та як це правильно вказати.
Лазерне зварювання — це процес, який використовує сфокусований промінь світла для плавлення та з’єднання металу. Промінь генерується лазерним джерелом, як правило, волоконним лазером або дисковим лазером, і доставляється до заготовки через волоконно-оптичний кабель і фокусуючу лінзу. Сфокусована пляма дуже мала — зазвичай від 0,2 до 0,6 мм у діаметрі — і щільність енергії дуже висока. Це дозволяє лазеру розплавити метал швидко та з мінімальним підведенням тепла до навколишнього матеріалу. Звичайні процеси зварювання, такі як TIG або MIG, використовують електричну дугу для плавлення металу. Дуга набагато більша, ніж лазерна пляма, і підведення тепла набагато вище. У таблиці нижче наведено порівняння лазерного зварювання зі звичайним зварюванням TIG.
| Параметр | Лазерне зварювання | Зварювання TIG |
| Джерело тепла | Сфокусований лазерний промінь | Електрична дуга |
| Розмір плями | 0,2 - 0,6 мм | 2 - 4 мм |
| Підведення тепла | Низький | Високий |
| Ширина шва | 0,5 - 1,5 мм | 3 - 6 мм |
| Зона теплового впливу | Вузький (0,1 - 0,5 мм) | Широкий (2 - 5 мм) |
| Швидкість зварювання | Високий | Низький |
| Спотворення | Низький | Високий |
Наша фабрика Cangzhou Shengsen Metal Products Co., Ltd. використовує системи волоконного лазерного зварювання для виробництва деталей з листового металу. Ми інвестували в потужні лазерні джерела та системи точного руху, щоб забезпечити постійну якість зварювання. Наша команда інженерів може допомогти вам оцінити, чи лазерне зварювання є правильним процесом для вашої конкретної деталі та застосування.
Підведення тепла під час процесу зварювання визначає, наскільки на матеріал впливає зварювання. Під час звичайного зварювання високе підведення тепла створює широку зону теплового впливу (HAZ), де змінюється мікроструктура матеріалу. У нержавіючої сталі це може призвести до сенсибілізації — випадання карбідів хрому на межах зерен, що знижує корозійну стійкість матеріалу. У високоміцних сталях ЗТВ може стати крихким, зменшуючи втомний ресурс деталі. У алюмінію HAZ може втратити міцність через надмірне старіння. Лазерне зварювання з низьким нагріванням мінімізує ЗТВ і зберігає властивості матеріалу. У наведеній нижче таблиці підсумовано вплив теплового впливу на різні матеріали.
| матеріал | Вплив високого підведення тепла (TIG) | Вплив низького надходження тепла (лазер) |
| Нержавіюча сталь | Сенсибілізація, знижена стійкість до корозії | Мінімальна сенсибілізація, збережена стійкість до корозії |
| Високоміцна сталь | Крихкий ЗТВ, знижений термін служби втоми | Вузький ЗТВ, збережена втомна довговічність |
| Алюміній | Старіння, втрата сил | Мінімальне старіння, збережена міцність |
| Оцинкована сталь | Пошкодження цинкового покриття, ризик корозії | Мінімальне пошкодження покриття |
На нашому заводі ми використовуємо лазерне зварювання, щоб зберегти властивості матеріалів, з якими ми працюємо. Для деталей з нержавіючої сталі ми перевіряємо, чи зварний шов не викликає сенсибілізації, виконуючи випробування на корозію на зразках. Для високоміцних сталевих деталей ми перевіряємо, чи твердість HAZ знаходиться в допустимому діапазоні. Наша мета полягає в тому, щоб зварний шов не став найслабшим місцем деталі.
Втомне руйнування зварних деталей зазвичай починається з носка зварного шва, де зварний шов зустрічається з основним металом. Геометрія носка зварного шва створює концентрацію напруги. Ширший зварний шов із поступовим переходом має нижчу концентрацію напруги, але він також має більший ЗТВ і більше залишкове напруження. Вузький зварний шов, такий як отриманий лазерним зварюванням, має меншу концентрацію напруги та менший ЗТВ. Результатом є зварний шов, більш стійкий до виникнення втомних тріщин. У наведеній нижче таблиці порівнюються показники втоми з’єднань, зварених лазером і TIG.
| Параметр | Лазерне зварювання | TIG-зварювання |
| Ширина шва | 0,5 - 1,5 мм | 3 - 6 мм |
| Фактор концентрації напруги | Низький | Вища |
| Термін служби втоми (відносний) | У 2-3 рази довше | Базовий рівень |
| Типове місце несправності | Основний метал (якщо зварювання виконано належним чином) | Приварити носок |
Наша фабрика Cangzhou Shengsen Metal Products Co., Ltd. використовує лазерне зварювання для виготовлення з’єднань із вузьким однорідним швом. Ми контролюємо параметри зварювання — потужність лазера, швидкість зварювання, положення фокуса та захисний газ — щоб гарантувати, що геометрія зварювального шва оптимізована для стійкості до втоми. Ми також проводимо випробування на втому репрезентативних зразків, щоб перевірити ефективність наших зварних швів. Наша мета — забезпечити наших клієнтів деталями для виготовлення листового металу, які мають тривалий і надійний термін служби.
Деформація є поширеною проблемою зварних деталей з листового металу. Коли зварний шов охолоджується, він стискається і створює залишкову напругу, яка може деформувати деталь. Викривлення може вплинути на підгонку деталі, вирівнювання вузла та продуктивність кінцевого продукту. У важких випадках викривлення може призвести до тріщин або передчасного виходу з ладу. Лазерне зварювання мінімізує викривлення, оскільки підведення тепла низьке, а зварний шов вузький. Деталь залишається більш плоскою, розміри залишаються в межах допуску, а залишкова напруга нижча. У наведеній нижче таблиці порівнюються характеристики викривлення лазерного зварювання та зварювання TIG.
| Параметр | Лазерне зварювання | Зварювання TIG |
| Підведення тепла | Низький | Високий |
| Залишкова напруга | Низький | Високий |
| Спотворення | Мінімальний | Значний |
| Випрямлення після зварювання | Рідко потрібно | Часто потрібно |
| Точність розмірів | Високий | Помірний |
На нашому заводі ми використовуємо лазерне зварювання, щоб мінімізувати спотворення та підтримувати точність розмірів наших деталей з листового металу. Ми також використовуємо кріплення та затиски, щоб утримувати деталі на місці під час зварювання. Для деталей, які потребують додаткового зняття напруги, ми пропонуємо термічну обробку після зварювання. Наша мета — забезпечити наших клієнтів деталями, які правильно підходять і працюють надійно.
Купуючи деталі з листового металу, зварені лазером, покупець повинен включити детальні специфікації в замовлення на купівлю, щоб переконатися, що продукт відповідає необхідним стандартам продуктивності та якості. Ключовими характеристиками є матеріал, товщина, тип зварного шва, проникнення зварного шва, ширина зварного шва, зона термічного впливу та метод контролю. Матеріал повинен бути визначений за класом. Товщина вказується в міліметрах. Необхідно вказати тип зварювання (наприклад, стикове зварювання, зварювання внахлест, кутове зварювання). Провар зварного шва слід вказувати у відсотках від товщини матеріалу. Ширина шва повинна бути вказана в міліметрах. Зона теплового впливу повинна бути визначена як максимальна ширина. Необхідно вказати метод перевірки (наприклад, візуальний, проникаючий, рентгенівський). У таблиці нижче наведено технічні характеристики, які слід включити до замовлення на придбання.
| Специфікація | Одиниця вимірювання | приклад |
| матеріал | Оцінка | 304 нержавіюча сталь |
| Товщина | мм | 2,0 мм |
| Тип зварного шва | Тип | Зварювання встик |
| Проплавлення швів | % товщини | 100% |
| Ширина шва | мм | 1,0 мм макс |
| Зона теплового впливу | мм | 0,5 мм макс |
| Метод перевірки | Тип | Візуальний + проникаючий засіб |
На нашому заводі ми працюємо з нашими клієнтами, щоб забезпечити чітке визначення та розуміння всіх специфікацій до початку виробництва. Ми надаємо зразки та купони на зварювання для затвердження. Наша система контролю якості включає перевірку сировини, перевірку в процесі виробництва та остаточну перевірку перед відправленням. Наша мета — постачати деталі для виготовлення листового металу, які відповідають або перевершують очікування наших клієнтів.
Оцінка постачальника деталей з листового металу, зварених лазером, вимагає зосередження на лазерному обладнанні, досвіді зварювання, контролі якості та можливостях тестування. Постачальник повинен мати відповідне лазерне обладнання для матеріалу та товщини. Вони повинні мати досвід для розробки та підтримки параметрів зварювання. Вони повинні мати систему контролю якості, яка забезпечує постійну якість зварювання. І вони повинні мати можливість тестування, щоб перевірити ефективність зварних швів. У таблиці нижче наведено критерії оцінювання.
| Критерій оцінки | Що шукати | Чому це важливо |
| Лазерне обладнання | Волоконний лазер, діапазон потужності, система руху | Забезпечує відповідність матеріалу та товщині |
| Зварювальна експертиза | Розробка параметрів, кваліфікація зварного шва | Забезпечує незмінну якість зварювання |
| Контроль якості | Контроль у процесі роботи, перевірка зварних швів | Гарантує, що кожна частина відповідає специфікаціям |
| Можливість тестування | Руйнівні випробування, випробування на втому | Перевіряє ефективність зварювання |
| Досвід проекту | Промислові посилання, аналогічні програми | Демонструє здатність і надійність |
Наша фабрика Cangzhou Shengsen Metal Products Co., Ltd. більше десяти років виробляє деталі з листового металу, зварені лазером. У нас є ряд волоконних лазерних систем, які підходять для різних матеріалів і товщини. У нас є команда інженерів зі зварювання, які розробляють і перевіряють параметри зварювання для кожного застосування. У нас є система контролю якості, яка включає моніторинг у процесі виробництва та кінцеву перевірку. І у нас є випробувальна лабораторія, яка проводить руйнівні випробування та випробування на втому репрезентативних зразків. Ми запрошуємо вас оцінити нас за цими критеріями та розглядати нас як свого партнера для лазерного зварювання деталей з листового металу.
У наступній таблиці наведено ключові параметри продукції для наших деталей з листового металу, зварених лазером. Ці деталі підходять для широкого спектру промислових застосувань, включаючи автомобільну, аерокосмічну, медичну та загальну промисловість. Наша фабрика також може виготовляти запчастини на замовлення відповідно до конкретних вимог.
| Параметр | Діапазон специфікацій | Примітки |
| матеріал | Нержавіюча сталь, вуглецева сталь, алюміній, оцинкована сталь | Вибрано для застосування |
| Діапазон товщини | 0,5 - 6,0 мм | Залежить від матеріалу та потужності лазера |
| Тип зварного шва | Стик, внахлест, філе, кут | Вибрані для спільного оформлення |
| Проплавлення швів | до 100% | Залежить від типу суглоба |
| Ширина шва | 0,5 - 1,5 мм | Вужчий ніж TIG |
| Зона теплового впливу | 0,1 - 0,5 мм | Зведено до мінімуму для збереження матеріалу |
| Швидкість зварювання | До 10 м/хв | Залежить від матеріалу і товщини |
| Огляд | Візуальний, проникаючий барвник, рентгенівський | Відібрано за критичність |
| MOQ | 100 шт | При великих замовленнях можливий торг |
| Час виконання | 2-4 тижні | Залежить від кількості та складності |
На нашому заводі ми виготовляємо зварені лазером деталі з листового металу відповідно до цих та інших специфікацій. Ми можемо налаштувати матеріал, товщину, тип зварювання та метод перевірки відповідно до ваших конкретних вимог. Наша система контролю якості включає перевірку сировини, перевірку в процесі виробництва та остаточну перевірку перед відправленням. Наша мета — надавати нашим клієнтам високоякісні деталі для виготовлення листового металу, які відповідають їхнім вимогам щодо продуктивності.
Питання 1: Як лазерне зварювання покращує довговічність деталей з листового металу?
Відповідь: Лазерне зварювання створює вузький зварний шов із невеликою зоною термічного впливу та низькою концентрацією напружень у носка зварного шва. Втомне руйнування зазвичай починається з носка зварного шва, де напруга найвища. Вузький, плавний перехід лазерного зварювання зменшує концентрацію напруги та затримує утворення тріщин. У багатьох сферах застосування з’єднання, зварені лазером, мають у два-три рази більший термін служби, ніж з’єднання, зварені TIG. У Cangzhou Shengsen Metal Products Co., Ltd. ми перевіряємо цю продуктивність шляхом випробувань на втому на репрезентативних зразках.
Питання 2: Чи можна використовувати лазерне зварювання оцинкованої сталі?
Відповідь: Так, лазерне зварювання можна використовувати для оцинкованої сталі, але цинкове покриття потрібно обробляти. Цинк випаровується при температурі зварювання і може спричинити пористість, якщо він потрапить у зварний шов. Щоб уникнути цього, параметри зварювання повинні бути оптимізовані, щоб пари цинку виходили, або перед зварюванням необхідно видалити покриття із зони зварювання. Наша фабрика має досвід лазерного зварювання оцинкованої сталі та може порадити найкращий підхід для вашого застосування.
Запитання 3: Яка максимальна товщина, яку можна зварити лазером?
Відповідь: Максимальна товщина залежить від потужності лазера та матеріалу. Для нержавіючої та вуглецевої сталі волоконний лазер потужністю 6 кВт може зварювати до 6 мм за один прохід. Для більш товстих матеріалів необхідне багатопрохідне зварювання або лазер більшої потужності. Для алюмінію максимальна товщина зазвичай менша через високу відбивну здатність і теплопровідність матеріалу. Наша фабрика може порадити найкращий процес для вашого конкретного матеріалу та товщини.
Питання 4: Чи потребує лазерне зварювання термообробка після зварювання?
Відповідь: у більшості випадків лазерне зварювання не потребує термічної обробки після зварювання, оскільки підведення тепла невелике, а залишкова напруга мінімальна. Однак для певних матеріалів і застосувань, таких як високоміцні сталі або товсті профілі, може бути призначена термічна обробка після зварювання, щоб зменшити залишкову напругу та підвищити міцність. Наша команда інженерів може порадити, чи потрібна термічна обробка для вашої конкретної деталі.
Запитання 5: Як дізнатися, чи має постачальник необхідні можливості лазерного зварювання для моєї частини?
Відповідь: Запитайте постачальника про його лазерне обладнання (потужність, тип, систему руху), його досвід роботи з вашим матеріалом і товщиною, процес розробки параметрів і можливості тестування. Кваліфікований постачальник зможе надати купони на зварювання для затвердження, продемонструвати свої методи перевірки та показати посилання на подібні програми. Компанія Cangzhou Shengsen Metal Products Co., Ltd. надає всю цю інформацію своїм клієнтам під час процесу оцінювання.
Лазерне зварювання підвищує довговічність деталей з листового металу, зменшуючи надходження тепла, зберігаючи властивості матеріалу, мінімізуючи деформацію та створюючи вузький, стійкий до втоми зварний шов. Ці переваги не є додатковими; вони є основоположними для продуктивності частини в експлуатації. Для менеджерів із закупівель вибір постачальника з відповідними можливостями лазерного зварювання є критичним рішенням, яке впливає на надійність і довговічність кінцевого продукту. У компанії Cangzhou Shengsen Metal Products Co., Ltd. наша фабрика має лазерне обладнання, досвід роботи зі зварюванням, контроль якості та можливості тестування, щоб постачати високоякісні деталі, зварені лазером. Ми тісно співпрацюємо з нашими клієнтами, щоб гарантувати, що кожна частина відповідає їхнім вимогам до продуктивності.
Незалежно від того, чи купуєте ви зварні корпуси, кронштейни, рами чи компоненти шасі, ми запрошуємо вас зв’язатися з нами, щоб обговорити ваші вимоги. Ми можемо надати зразки, купони на зварювання та технічні дані. Наша відданість якості та задоволеності клієнтів зробила нас надійним партнером для промислових виробників у всьому світі.
Зв’яжіться з Cangzhou Shengsen Metal Products Co., Ltd. сьогодніщоб обговорити ваші вимоги до деталей з листового металу, зварених лазером, і дізнатися, як наш процес може підвищити довговічність ваших виробів.