Коли інженер визначає металеву деталь для нового промислового обладнання, він часто думає про це як про єдиний елемент — кронштейн, кожух, монтажну пластину. Але за цією єдиною частиною стоїть складний багатоетапний виробничий процес, який перетворює плоский лист металу на прецизійний компонент. Цей технологічний ланцюжок, відомий як виготовлення повного циклу, охоплює все, починаючи від початкового аналізу проекту до остаточної перевірки та пакування. Для деталі, яка виглядає простою на кресленні, може знадобитися десять або більше різних операцій, кожна з яких має власне обладнання, інструменти та вимоги до контролю якості. Розуміння цього повного циклу має важливе значення для інженерів, менеджерів із закупівель і команд із забезпечення якості, які мають оцінювати постачальників і гарантувати, що їхні частини відповідають необхідним специфікаціям.
Постачальник деталей для виготовлення листового металу повного циклу — це не просто майстерня з лазерним різаком і гальмівним пресом. Це виробничий партнер, який може керувати всім процесом, від вибору матеріалу та аналізу проектування для технологічності (DFM) до різання, формування, зварювання, обробки поверхні та остаточного складання. Кожен етап процесу вводить змінні, які впливають на точність, міцність і зовнішній вигляд кінцевої деталі. Повне розуміння цих етапів дозволяє покупцям ставити правильні запитання та розпізнавати постачальника, який може забезпечити постійну якість. Ця стаття проведе вас через повний ланцюжок процесу дляДеталі для виготовлення листового металу, пояснюючи кожен етап, його ключові параметри та вплив на кінцевий продукт.
Кожна частина виготовлення листового металу починається як 2D-креслення або 3D-модель CAD. Подорож від цього цифрового файлу до готової упакованої деталі включає послідовність операцій, які можна згрупувати в шість основних етапів: перегляд конструкції, різання, формування, зварювання, обробка поверхні та контроль якості. Кожен етап є ланкою в ланцюзі, а міцність ланцюга визначається його найслабшою ланкою. Помилка під час аналізу конструкції може зробити деталь неможливим для виготовлення; погано контрольований процес різання може залишити задирки, які впливають на посадку; неакуратне зварювання може порушити цілісність конструкції. Виробник повного циклу керує всіма цими етапами під одним дахом, гарантуючи, що кожна операція оптимізована відповідно до вимог кінцевої частини.
На нашому заводі за адресоюCangzhou Shengsen Metal Products Co., Ltd., ми організували наше виробництво навколо цієї філософії повного циклу. Склад сировини живить цех розкрою, який, у свою чергу, постачає цех формування та згинання. Потім зварні вузли переміщуються до зони обробки поверхні перед входом на станцію остаточного контролю та пакування. Цей лінійний потік підтримується паралельним потоком інформації — кожна частина має дорожній документ, у якому записується історія процесу, сертифікація матеріалу та результати перевірки. Цей рівень відстеження є важливим для таких галузей, як автомобільна, аерокосмічна та медичне обладнання, де наслідки дефектної деталі можуть бути серйозними.
У наведеній нижче таблиці представлено загальний огляд шести етапів і ключового обладнання, яке використовується:
| етап | Первинні операції | Типове обладнання | Ключовий вихід |
| Огляд дизайну | Аналіз DFM, огляд допусків | Програмне забезпечення CAD/CAM | Технологічний проект, технологічний план |
| Нарізка | Лазерне різання, плазмове різання, гідроабразивне різання | Волоконний лазер, CNC плазма, гідроабразив | Плоскі заготовки з чіткими контурами |
| Формування | Згинання, штампування, глибока витяжка | Прес гальмівний, пуансонний, штампувальний прес | 3D формовані форми |
| Зварювання | MIG, TIG, точкове зварювання | Зварювальник MIG, зварювальник TIG, точковий зварник | Збірні конструкції |
| Обробка поверхні | Порошкове фарбування, фарбування, покриття | Лінія порошкового фарбування, фарбувальна камера, лінія нанесення покриттів | Захищена, готова поверхня |
| Контроль якості | Перевірка розмірів, візуальний огляд | ШМ, штангенциркулі, мікрометри | Перевірені запчастини, акт перевірки |
Розуміння цього огляду є першим кроком до оцінки складності повного циклу виготовлення деталей з листового металу. У наступних розділах ми детально розглянемо кожен етап, зосередившись на параметрах, які впливають на якість, і питаннях, які покупці повинні ставити своїм постачальникам.
Огляд дизайну – це те, де справді починається повний цикл. Перед розрізанням будь-якого металу наша команда інженерів отримує 3D-модель CAD або 2D-креслення клієнта та виконує аналіз технологічності (DFM). Цей аналіз не є формальністю; це важливий крок, який визначає потенційні виробничі проблеми до того, як вони стануть дорогими проблемами. Аналіз DFM для деталей з листового металу зазвичай вивчає кілька ключових факторів. По-перше, це мінімальний радіус вигину. Якщо на кресленні вказано радіус вигину, менший за товщину матеріалу, матеріал може тріснути під час згинання. Наші інженери позначать це та запропонують більший радіус або інший матеріал.
Другим фактором є відстань від отвору до вигину. Якщо отвір розташований занадто близько до лінії згину, то при згинанні отвір спотвориться. Наш аналіз DFM перевіряє, чи всі отвори розташовані щонайменше в 2,5 рази більше товщини матеріалу від будь-якого згину. Третій фактор - це набір допусків. Виготовлення листового металу включає кілька операцій, і кожна операція має свій допуск. Аналіз DFM підтверджує, що кумулятивний допуск усіх операцій знаходиться в межах визначеного замовником загального допуску. Якщо ні, ми обговоримо такі варіанти, як більш жорсткий контроль процесу або модифікація конструкції. Четвертий фактор - вибір матеріалу. Різні матеріали мають різну формувальність, зварюваність і стійкість до корозії. Наші інженери переглянуть вказаний матеріал і запропонують альтернативи, якщо доступний економічніший або ефективніший варіант.
Результатом аналізу проекту є детальний план процесу, який визначає послідовність операцій, обладнання, яке буде використовуватися, необхідні інструменти та критерії перевірки. Цей план надається замовнику для затвердження перед початком виробництва. У наведеній нижче таблиці наведено типові проблеми DFM, які ми виявляємо, і наші типові рекомендації.
| Випуск DFM | Потенційна проблема | Рекомендоване рішення |
| Радіус вигину < товщина матеріалу | Розтріскування при згинанні | Збільште радіус вигину або використовуйте більш пластичний матеріал |
| Отвір занадто близький, щоб зігнути | Дисторсія отвору | Перемістіть отвір або збільште відстань, щоб зігнути |
| Сума допусків перевищує специфікацію | Частини поза допуском | Зменшіть кількість операцій або посиліть контроль процесу |
| Матеріал не підходить для зварювання | Слабке зварювання або тріщини | Виберіть зварювальний матеріал або змініть метод з’єднання |
| Гострі кути на вирізах | Концентрація напруги і сльозотеча | Додайте радіуси кутів, щоб розподілити напругу |
У S-SEN ми вважаємо перевірку дизайну послугою з доданою вартістю. Йдеться не лише про виявлення помилок; йдеться про оптимізацію частини за ціною, якістю та продуктивністю. Наші інженери мають десятиліття спільного досвіду у виготовленні листового металу, і вони тісно співпрацюють з нашими клієнтами, щоб гарантувати, що кожна деталь розроблена для ефективного виробництва. Вкладаючи час у перевірку дизайну, ми запобігаємо проблемам, які інакше виникли б на виробництві, заощаджуючи час і гроші наших клієнтів.
Різання є першою фізичною операцією у виготовленні деталей із листового металу. Це процес поділу плоского листа металу на необхідні заготовки, які будуть сформовані та з’єднані. Вибір способу різання залежить від типу матеріалу, товщини, необхідної точності та обсягу виробництва. Три найпоширеніші процеси різання, які використовуються в повному циклі виготовлення, це лазерне різання, плазмове різання та гідроабразивне різання. Кожен має свої сильні сторони та обмеження, і виробник повного циклу повинен мати досвід, щоб вибрати правильний процес для кожної роботи.
Лазерне різання:Лазерне різання використовує сфокусований промінь високої енергії для плавлення та випаровування металу. Це найточніший метод різання з шириною пропилу лише 0,1 мм і точністю позиціонування +/- 0,05 мм. Лазерне різання підходить для широкого діапазону матеріалів, включаючи м’яку сталь, нержавіючу сталь, алюміній, мідь і латунь. Він створює чистий край без задирок, який часто не потребує вторинної обробки. Основним обмеженням лазерного різання є товщина матеріалу, який він може розрізати. Типовий волоконний лазер може різати м’яку сталь товщиною до 25 мм, але швидкість різання значно зменшується зі збільшенням товщини. На нашому заводі ми використовуємо волоконно-лазерні верстати для різання з номінальною потужністю від 2 кВт до 12 кВт, що дозволяє нам різати широкий спектр деталей з листового металу з високою ефективністю.
Плазмова різка:Для плазмового різання використовується високотемпературна плазмова дуга, щоб розплавити метал, і високошвидкісний потік газу, щоб видувати розплавлений матеріал. Це швидший і економічніший метод, ніж лазерне різання для більш товстих матеріалів, особливо для м’якої та нержавіючої сталі. Плазмове різання дозволяє різати м’яку сталь товщиною до 50 мм і більше. Однак кромка різання більш груба, ніж лазерне різання, а зона термічного впливу більша. Плазмове різання часто використовується для деталей, де якість краю не є критичною, наприклад, конструкційні кронштейни або опори. Наша фабрика використовує столи для плазмового різання з ЧПУ для більш товстих деталей з максимальною товщиною різання 60 мм.
Гідроабразивне різання:Для гідроабразивного різання використовується потік води під високим тиском, іноді змішаної з абразивним матеріалом, для руйнування металу. Це процес холодного різання, тобто немає зони теплового впливу. Це робить його ідеальним для матеріалів, чутливих до тепла, таких як титан і деякі алюмінієві сплави. Гідроабразивним різанням можна різати практично будь-який матеріал, включаючи скло, камінь і композити. Він також здатний різати дуже товсті матеріали, до 200 мм. Однак гідроабразивне різання повільніше, ніж лазерне або плазмове різання, а абразивний матеріал збільшує експлуатаційні витрати. Ми використовуємо гідроабразивне різання для виготовлення спеціалізованих деталей з листового металу, де слід уникати теплових спотворень.
У таблиці нижче порівнюються три процеси різання:
| процес | Максимальна товщина (м'яка сталь) | Якість різання | Зона теплового впливу | Типові програми |
| Волоконний лазер | 25 мм | Чудово | Дуже маленький | Прецизійні деталі, корпуси, кронштейни |
| плазма | 60 мм | добре | Помірний | Конструктивні частини, товсті скоби |
| Гідроабразивний | 200 мм | Чудово | жодного | Термочутливі матеріали, товсті плити |
Компанія Cangzhou Shengsen Metal Products Co., Ltd. підтримує всі три технології різання. Це дозволяє нам вибрати оптимальний процес для кожної частини виготовлення листового металу, збалансувавши вартість, якість і час виконання. Наш відділ різання оснащено передовим програмним забезпеченням для розкрою, яке оптимізує використання матеріалу, зменшуючи відходи та знижуючи витрати для наших клієнтів.
Після того, як плоскі заготовки будуть вирізані, їх необхідно сформувати в об’ємні форми. Це досягається за допомогою різних процесів формування, найпоширенішими з яких є згинання, штампування та глибока витяжка. Згинання є найпоширенішим процесом формування деталей з листового металу. Він передбачає використання прес-гальма, який затискає листовий метал між пуансоном і матрицею та застосовує силу для згинання матеріалу по прямій лінії. Точність кута згину та радіуса згину мають вирішальне значення для підгонки та функціонування кінцевої частини.
Прес — це точна машина, яка потребує кваліфікованих операторів для налаштування та експлуатації. Найважливішими параметрами при згинанні є кут згину, радіус згину, припуск на згин і пружність. Пружинна віддача - це схильність металу частково повертатися до початкової форми після того, як сила згинання припиняється. Це функція межі текучості та модуля пружності матеріалу. Щоб компенсувати пружину, оператор повинен трохи зігнути матеріал. Наша фабрика використовує прес-гальма з ЧПУ з автоматичною компенсацією пружинного відкидання, яка розраховує необхідний перегин на основі властивостей матеріалу та цільового кута. Це гарантує, що кінцевий кут вигину буде в межах +/- 0,5 градусів від специфікації.
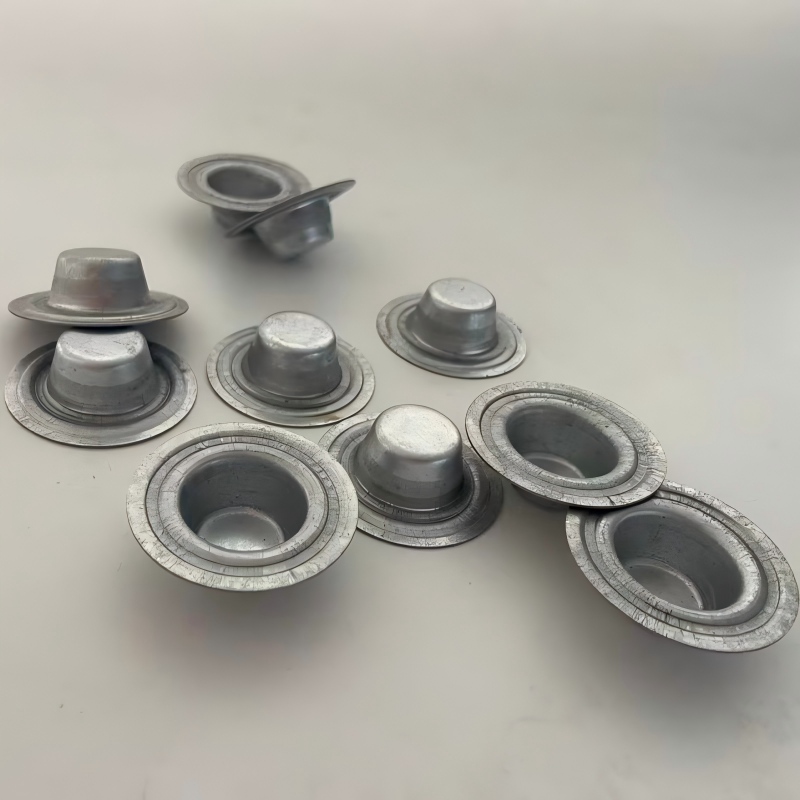
Штампування - ще один поширений процес формування. Він передбачає використання револьверного перфоратора, який використовує різноманітні інструменти для пробивання отворів, прорізів та інших деталей у листовому металі. Перфорація є швидшою за лазерне різання для великого обсягу виробництва отворів, але вимагає спеціального інструменту для кожного розміру та форми отвору. Глибока витяжка — це більш спеціалізований процес формування, який використовується для створення порожнистих чашоподібних форм із листового металу. Він зазвичай використовується для таких частин, як корпуси, корпуси та контейнери. Для глибокого витягування потрібна серія штампів і пресів, і вона зазвичай використовується для виробництва великої кількості. Наша фабрика має ряд можливостей глибокої витяжки для спеціалізованих деталей з листового металу.
У таблиці нижче наведено основні процеси формування та їх типові допуски:
| процес | Типова толерантність | Ключове обладнання | Типові програми |
| Згинання | +/- 0,5° (кут), +/- 0,1 мм (довжина) | Прес з ЧПУ | Кронштейни, корпуси, шасі |
| Штампування | +/- 0,1 мм (положення отвору) | Револьверний пуансонний прес | Отвори, прорізи, жалюзі |
| Глибоке малювання | +/- 0,2 мм (діаметр), +/- 0,1 мм (глибина) | Гідравлічний прес, плашки | Корпуси, кожухи, контейнери |
Формувальний відділ компанії Cangzhou Shengsen Metal Products Co., Ltd. оснащений цілою низкою гальмівних пресів з ЧПК, револьверних пуансонних пресів і гідравлічних пресів. Наші оператори мають високу кваліфікацію та проходять регулярне навчання з найновіших методів формування. Ми також використовуємо програмне забезпечення для моделювання, щоб передбачити пружинну віддачу та оптимізувати послідовність згинання, гарантуючи, що перша частина є правильною, а кожна наступна частина ідентична.
Після того, як окремі компоненти листової металевої частини були сформовані, їх необхідно з’єднати разом. Зварювання є найпоширенішим методом з’єднання, яке використовується для створення міцних, постійних зв’язків між металевими частинами. Існує кілька процесів зварювання, які використовуються у виготовленні листового металу, кожен з яких має свої особливості та застосування. Вибір способу зварювання залежить від виду матеріалу, товщини деталей, необхідної міцності і зовнішнього вигляду шва.
Зварювання MIG (дугове газове зварювання):Зварювання MIG є найпоширенішим способом зварювання листового металу. Він використовує суцільний дротяний електрод, який подається через зварювальний пістолет. Дріт плавиться і утворює зварювальний шов, а захист від інертного газу захищає зварний шов від забруднення. Зварювання MIG є швидким, універсальним і відносно простим у навчанні. Він підходить для широкого діапазону матеріалів, включаючи сталь, нержавіючу сталь та алюміній. Однак зварювання MIG може давати грубіший шов, ніж зварювання TIG, і може утворювати бризки, які потребують очищення.
Зварювання TIG (зварювання газовою вольфрамовою дугою):При зварюванні TIG для створення дуги використовується неплавкий вольфрамовий електрод. Присадковий стрижень додається вручну до зварювальної ванни. Зварювання TIG забезпечує дуже чисте, точне зварювання з чудовим зовнішнім виглядом. Він часто використовується для тонких матеріалів і для застосувань, де буде видно зварний шов. Зварювання TIG повільніше, ніж зварювання MIG, і вимагає вищого рівня навичок. Він зазвичай використовується для виготовлення деталей з нержавіючої сталі та алюмінієвого листового металу.
Точкове зварювання:Точкове зварювання — це процес контактного зварювання, який використовує тиск і електричний струм для з’єднання двох металевих листів, що перекриваються. Він швидкий і ефективний і широко використовується в автомобільній промисловості для з’єднання панелей кузова. Для точкового зварювання не потрібен присадковий матеріал, і воно створює невеликий локалізований зварний шов. Однак точкове зварювання підходить лише для з’єднань внахлест і не забезпечує суцільного ущільнення.
У таблиці нижче порівнюються основні процеси зварювання:
| процес | швидкість | Зовнішній вигляд зварного шва | Необхідні навички | Типові програми |
| Зварювання MIG | швидко | добре | Помірний | Загальне виготовлення, конструктивні частини |
| Зварювання TIG | Повільно | Чудово | Високий | Тонкі матеріали, видимі зварні шви, нержавіюча сталь |
| Точкове зварювання | Дуже швидко | добре | Низький | Автомобільні панелі, з'єднання внахлест |
У Cangzhou Shengsen Metal Products Co., Ltd. є сертифіковані зварювальники, які мають кваліфікацію для виконання MIG, TIG і точкового зварювання різноманітних матеріалів. Наше зварювальне відділення оснащене сучасними зварювальними апаратами та системами відведення диму. У нас також є програма інспекції зварювання, яка включає візуальний контроль і, якщо потрібно, неруйнівний контроль, такий як проникаючий контроль. Це гарантує, що кожна зварна частина листового металу відповідає необхідним структурним стандартам і стандартам якості.
Завершальними етапами повного циклу є обробка поверхні та оздоблення. Ці операції виконуються після того, як деталь була вирізана, сформована і зварена. Метою обробки поверхні є захист деталі від корозії, покращення її зовнішнього вигляду та забезпечення придатної поверхні для наступних операцій, таких як фарбування чи складання. Існує кілька варіантів обробки поверхні для деталей з листового металу, і вибір залежить від матеріалу, застосування та вимог замовника.
Порошкове покриття:Порошкове фарбування є найпоширенішим процесом обробки деталей з листового металу. Це включає в себе розпилення сухого порошку на деталь, а потім її затвердіння в печі. Порошок плавиться і утворює міцне, довговічне і однорідне покриття. Порошкове покриття доступне в широкому діапазоні кольорів і текстур і забезпечує чудову стійкість до корозії. Це також екологічно чистий процес, оскільки в ньому не використовуються розчинники. Наша фабрика має повністю автоматизовану лінію порошкового фарбування потужністю 5000 квадратних метрів на день.
живопис:Рідке фарбування – ще один поширений процес обробки. Він часто використовується для деталей, які вимагають відповідності певного кольору або гладкого глянцевого покриття. Фарбування можна виконувати за допомогою фарбопульта або методом занурення. Фарба наноситься в кілька шарів, з висиханням між шарами. Рідке фарбування є більш трудомістким, ніж порошкове, і вимагає контрольованого середовища, щоб запобігти потраплянню пилу та інших забруднень на фінішне покриття.
Покриття:Покриття — це електрохімічний процес, у результаті якого на поверхню деталі наноситься тонкий шар металу. Звичайні матеріали для покриття включають цинк, нікель, хром і олово. Покриття використовується для забезпечення стійкості до корозії, покращення здатності до спаювання або покращення зовнішнього вигляду деталі. Оцинкування є найпоширенішим і використовується для кріплень і кронштейнів. Для декоративного застосування використовується нікель і хром.
Інші процеси обробки:Інші процеси обробки деталей з листового металу включають анодування (для алюмінієвих деталей), пасивацію (для деталей з нержавіючої сталі) і піскоструминну обробку (для підготовки поверхні). Анодування створює твердий, стійкий до корозії оксидний шар на алюмінії. Пасивація видаляє вільне залізо з поверхні нержавіючої сталі, покращуючи її стійкість до корозії. Піскоструминна обробка використовується для очищення та шорсткості поверхні перед фарбуванням або покриттям.
У таблиці нижче наведено загальні варіанти обробки поверхні:
| процес | Стійкість до корозії | Зовнішній вигляд | Типові програми |
| Порошкове фарбування | Чудово | Широкий вибір кольорів і фактур | Корпуса, кронштейни, меблі |
| Рідке фарбування | добре | Гладке, глянсове покриття | Автомобільні запчастини, техніка |
| Оцинкування | добре | Сріблясте або біло-блакитне покриття | Кріплення, кронштейни, електричні частини |
| Анодування | Чудово | Прозорий, чорний або кольоровий | Алюмінієві деталі, побутова електроніка |
| Пасивація | Чудово | Чисте, натуральне металеве покриття | Деталі з нержавіючої сталі харчові та медичні |
Відділ обробки поверхні компанії Cangzhou Shengsen Metal Products Co., Ltd. оснащений низкою процесів, включаючи порошкове фарбування, рідке фарбування та цинкування. Ми також працюємо з надійними партнерами для спеціалізованих оздоблень, таких як анодування та пасивація. Наша група контролю якості перевіряє фінішне покриття на адгезію, товщину та зовнішній вигляд, гарантуючи, що кожна частина виготовлення листового металу відповідає специфікаціям замовника.
Контроль якості – це не один крок наприкінці процесу; це невід'ємна частина кожного етапу. Однак остаточна перевірка є останньою можливістю виявити дефекти перед тим, як деталь буде відправлена замовнику. Процес перевірки деталей з листового металу включає перевірку розмірів, візуальну перевірку та функціональне тестування. Конкретні критерії перевірки визначені в плані процесу та базуються на кресленні та специфікаціях замовника.
Перевірка розмірів:Перевірка розмірів підтверджує, що розміри та геометрія деталі відповідають заданим допускам. Зазвичай це виконується за допомогою координатно-вимірювальної машини (CMM), яка може вимірювати складні форми з високою точністю. Для більш простих деталей можна використовувати штангенциркулі, мікрометри та ростоміри. Звіт про перевірку містить виміряні значення та відповідні межі допуску. Наша фабрика використовує КІМ із точністю вимірювання +/- 0,002 мм для перевірки критичних розмірів деталей з листового металу.
Візуальний огляд:Візуальний огляд перевіряє деталь на наявність дефектів поверхні, таких як подряпини, вм’ятини, корозія та дефекти зварювання. Він також перевіряє, чи обробка поверхні відповідає зазначеним вимогам. Візуальна перевірка виконується навченими інспекторами, які використовують контрольний список для забезпечення послідовності. Для критичних застосувань перевірку можна виконувати під збільшенням або за допомогою бороскопа для огляду внутрішніх елементів.
Функціональне тестування:Функціональне тестування перевіряє, чи виконує деталь свою призначену функцію. Це може включати випробування на підгонку, коли деталь збирається з відповідними компонентами для забезпечення належної посадки; випробування під навантаженням, коли деталь піддається певному навантаженню для перевірки її міцності; і тестування на герметичність для деталей, які необхідно герметизувати. Функціональне тестування часто виконується на основі вибірки, але для критичних частин воно може виконуватися на кожному пристрої.
У наведеній нижче таблиці підсумовуються дії з контролю якості на кожному етапі процесу повного циклу:
| етап | Інспекційна діяльність | Відповідальна сторона | Критерії прийняття |
| Огляд дизайну | Аналіз DFM | Інженерія | Усі питання DFM вирішено |
| Нарізка | Перевірка розмірів заготовок | Інспектор контролю якості | В межах +/- 0,1 мм |
| Формування | Перевірка кута згину і розмірів | Інспектор контролю якості | В межах +/- 0,5° і +/- 0,1 мм |
| Зварювання | Візуальний огляд, проникаючий барвник (якщо потрібно) | Інспектор зі зварювання | Без тріщин, пористості або порізів |
| Обробка поверхні | Товщина покриття, адгезія, зовнішній вигляд | Інспектор контролю якості | В межах зазначеної товщини, без дефектів |
| Остаточна перевірка | Розмірні, візуальні, функціональні | Інспектор контролю якості | Всі критерії відповідають, акт перевірки підписаний |
У Cangzhou Shengsen Metal Products Co., Ltd. наша система управління якістю сертифікована за стандартом ISO 9001:2015. Ми ведемо детальний облік усіх перевірок і надаємо сертифікат відповідності з кожним вантажем. Наша прихильність до якості гарантує, що наші клієнти отримають деталі для виготовлення листового металу, які відповідають їхнім специфікаціям і надійно працюють у своїх застосуваннях.
Запитання 1: Який типовий час виготовлення деталей з листового металу повного циклу?
Відповідь: Час виготовлення деталей із листового металу залежить від складності деталі, кількості та вимог до обробки поверхні. Для стандартних деталей із простою обробкою час виконання зазвичай становить 10-15 робочих днів після затвердження проекту. Для складних деталей із декількома зварними швами та спеціалізованим оздобленням час виконання може становити 20-30 робочих днів. Наша фабрика надає детальний графік виробництва з кожним замовленням, і ми тримаємо наших клієнтів в курсі прогресу протягом усього виробничого процесу.
Питання 2: Чи можете ви надати зразок деталі перед повним виробництвом?
Відповідь: Так, ми можемо надати зразок деталі для затвердження перед повним виробництвом. Зразок деталі виготовляється з використанням тих самих процесів і обладнання, які будуть використовуватися для виробництва, тому він точно представляє кінцевий продукт. Зразок частини перевіряється та відправляється з детальним звітом про перевірку. Коли замовник затвердить зразок, ми приступимо до повного виробництва. Цей процес затвердження зразків мінімізує ризик виробничих помилок і гарантує, що кінцеві деталі відповідають очікуванням клієнта.
Питання 3: З якими матеріалами ви працюєте для виготовлення листового металу?
Відповідь: Ми працюємо з широким діапазоном матеріалів для деталей з листового металу, включаючи м’яку сталь, нержавіючу сталь (304, 316, 430), алюміній (5052, 6061), мідь, латунь і оцинковану сталь. Вибір матеріалу залежить від вимог застосування, таких як міцність, стійкість до корозії та здатність до формування. Наша команда інженерів може допомогти вам вибрати найбільш підходящий матеріал для вашого конкретного застосування.
Запитання 4: Як ви гарантуєте точність ваших деталей з листового металу?
Відповідь: Ми гарантуємо точність наших деталей з листового металу завдяки поєднанню сучасного обладнання, кваліфікованих операторів і суворого контролю якості. Наші верстати з ЧПК регулярно калібруються, а наші оператори навчені працювати в межах жорстких допусків. Ми використовуємо ШМ для перевірки розмірів і виконуємо візуальне та функціональне тестування кожної партії. Наша система управління якістю сертифікована за стандартом ISO 9001:2015, і ми ведемо детальні записи всіх перевірок. Якщо деталь не відповідає специфікації, ми переробимо або замінимо її безкоштовно для клієнта.
Запитання 5: Яка обробка поверхні доступна для деталей з листового металу?
Відповідь: Ми пропонуємо ряд видів обробки поверхні для деталей з листового металу, включаючи порошкове покриття, рідке фарбування, цинкування, анодування та пасивування. Вибір обробки поверхні залежить від матеріалу, застосування та бажаного зовнішнього вигляду. Порошкове покриття є найпоширенішим і забезпечує чудову стійкість до корозії та широкий вибір кольорів. Ми також працюємо з надійними партнерами для спеціалізованих оздоблень. Наша команда може допомогти вам вибрати найкращу обробку поверхні для вашої частини.
Деталі для виготовлення листового металу повного циклу є результатом складного багатоетапного виробничого процесу, який перетворює необроблений листовий метал на прецизійні компоненти. Від початкового аналізу конструкції та аналізу DFM до різання, формування, зварювання, обробки поверхні та остаточної перевірки, кожен етап сприяє якості, довговічності та продуктивності кінцевої деталі. Розуміння цього повного циклу має важливе значення для інженерів і спеціалістів із закупівель, яким необхідно оцінювати постачальників і гарантувати, що їхні частини відповідають необхідним специфікаціям. Виробник повного циклу, такий як Cangzhou Shengsen Metal Products Co., Ltd., керує всіма цими етапами під одним дахом, забезпечуючи єдину точку підзвітності та гарантуючи, що кожна частина виготовлена за найвищими стандартами.
Наша фабрика оснащена сучасним обладнанням для різання, формування, зварювання та фінішної обробки, а наша команда досвідчених інженерів і кваліфікованих операторів націлена на постачання високоякісних деталей для виготовлення листового металу. Ми обслуговуємо широкий спектр галузей, включаючи автомобільну, аерокосмічну, медичне обладнання та промислове обладнання. Незалежно від того, чи потрібен вам простий кронштейн чи складний корпус, у нас є досвід і можливості, щоб задовольнити ваші вимоги.
Зв’яжіться з Cangzhou Shengsen Metal Products Co., Ltd. сьогодніщоб обговорити ваші вимоги до деталей для виробництва листового металу та дізнатися, як наші можливості повного циклу можуть покращити ваш ланцюг поставок.