У цеху виготовлення листового металу згинальний прес є серцем виробництва. Входять плоскі листи, і з’являються формовані частини: кронштейни, корпуси, шасі та незліченна кількість інших компонентів, які збиратимуться в машини, транспортні засоби та будівлі. Якість цихДеталі для виготовлення листового металузалежить від точності процесу згинання. Декілька градусів похибки в куті згину можуть означати, що деталь не підходить, двері не зачиняються або конструкція не пройшла перевірку. Десятиліттями ручні преси покладалися на вміння оператора позиціонувати аркуш і контролювати згин. Але ручне згинання за своєю суттю є змінним. Два оператори можуть отримати два різні результати з одного малюнка. Згинання з ЧПУ змінило це рівняння. Згинальний верстат з ЧПК використовує цифрове керування комп’ютером для позиціонування аркуша, контролю кута згину та керування всією послідовністю згинання з точністю, яку не може зрівняти жодна людина.
Неможливо переоцінити важливість згинання з ЧПК для якості деталей з листового металу. Це різниця між деталлю, яка підходить, і деталлю, яка йде на металобрухт. Це різниця між виробничим циклом, який є послідовним, і тим, який страждає мінливістю. І це різниця між виробничим цехом, який може конкурувати за якістю, і тим, що конкурує лише за ціною. У цій статті ми розглянемо, чому згинання з ЧПУ має вирішальне значення для якості деталей. Ми розглянемо технологію згинання з ЧПК, фактори, які визначають якість згинання, роль інструментів і матеріалів, а також заходи контролю якості, які гарантують, що кожна деталь відповідає специфікаціям. Ми також надамо детальні технічні характеристики наших деталей для виготовлення листового металу з нашого заводу в Cangzhou Shengsen Metal Products Co., Ltd.
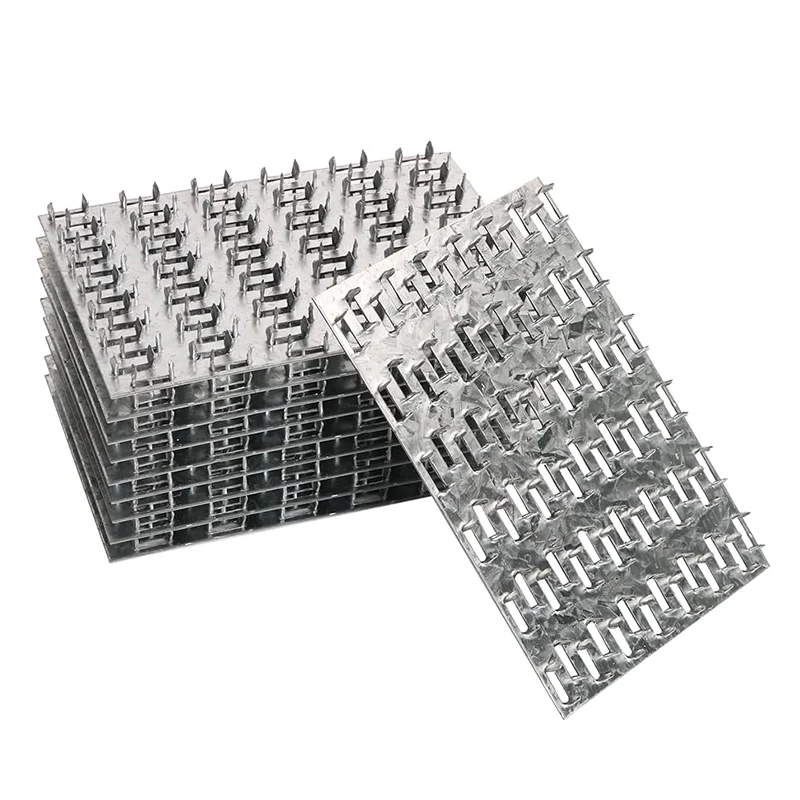
Основна відмінність між згинанням з ЧПУ та ручним згинанням полягає в джерелі контролю. У ручному пресі оператор контролює положення заднього упору, глибину ходу штока та кут згину. Вміння, досвід і увага оператора визначають якість вигину. Це не означає, що кваліфіковані оператори не можуть виконувати роботу високої якості; вони можуть. Але ручне згинання за своєю суттю є змінним. Оператор може неправильно прочитати розмір, задній штамп може зісковзнути або матеріал може відскочити не так, як очікувалося. Ці варіації накопичуються, і результатом є деталь, яка може вийти за межі допуску. Згинання з ЧПК позбавляє оператора від контуру керування. Комп’ютер машини контролює положення заднього упору, хід штока та кут згину. Роль оператора полягає в тому, щоб завантажити аркуш, запустити цикл і вивантажити готову деталь. Машина робить решту з точністю та повторюваністю, яких неможливо досягти вручну.
Основною технологією згинального верстата з ЧПК є контролер ЧПК. Цей контролер зберігає програму, яка визначає послідовність згинання: положення заднього упору для кожного згинання, глибину ходу штока та кут згинання. Контролер також компенсує пружинну віддачу матеріалу, яка є тенденцією матеріалу частково повертатися до початкової форми після того, як сила згинання припиняється. Компенсація пружинного зворотного ходу має вирішальне значення для досягнення точних кутів вигину. Контролер розраховує необхідний вигин на основі типу матеріалу, товщини та радіуса вигину та відповідно регулює хід штока. У таблиці нижче порівнюються ключові характеристики ручного згинання та згинання з ЧПУ.
| Характеристика | Ручне згинання | Згинання з ЧПУ |
| Джерело керування | Оператор | Контролер ЧПК |
| Точність кута вигину | +/- 1° до 2° | +/- 0,1° до 0,5° |
| Повторюваність | Низький | Високий |
| Компенсація пружинного повернення | Ручне регулювання | Автоматичний розрахунок |
| Час налаштування | довгий | Короткий (відклик програми) |
| Вимоги до навичок | Високий | Помірний |
| Підходить для складних деталей | Обмежений | Чудово |
наCangzhou Shengsen Metal Products Co., Ltd., наша фабрика використовує згинальні верстати з ЧПК для виробництва наших деталей з листового металу. Ми інвестували в вдосконалені преси з ЧПК із багатоосьовими задніми калібрами та автоматичними механізмами зміни інструменту. Наша мета — забезпечити наших клієнтів деталями, які відповідають найсуворішим допускам і найвищим стандартам якості.
Кут згину - це кут, утворений між двома фланцями гнутої деталі. Для простого 90-градусного кронштейна кут згину становить 90 градусів. Для більш складної деталі кут згину може становити 45 градусів, 60 градусів або будь-який інший кут, визначений проектом. Точність кута згину є критичною, оскільки вона визначає, чи підійде деталь до інших компонентів. Якщо кут вигину занадто великий або занадто малий, деталь не буде належним чином вирівняна з сполученими частинами, і складання буде важко або неможливо завершити. У деяких випадках можна допустити невелику похибку в куті згину; в інших це може спричинити збій. Таблиця нижче ілюструє вплив помилки кута згину на підгонку простого кронштейна.
| Помилка кута згину | Помилка положення фланця (для фланця 100 мм) | Вплив збірки |
| 0,5° | 0,87 мм | другорядний; може бути в межах допуску |
| 1,0° | 1,75 мм | помірний; може вимагати переробки |
| 2,0° | 3,49 мм | Значний; частина може не підійти |
| 5,0° | 8,72 мм | Сильний; частина не підійде |
З таблиці видно, що навіть невелика похибка в куті згину може призвести до значної похибки в положенні фланця. Для фланця 100 мм похибка в 2 градуси призводить до похибки в 3,5 мм на кінчику фланця. Це може бути різницею між частиною, яка підходить, і частиною, яка ні. Згинання з ЧПК мінімізує цю помилку, точно контролюючи хід штока та компенсуючи пружну віддачу. На нашому заводі ми використовуємо згинальні верстати з ЧПК, які можуть утримувати кути згину в межах +/- 0,1 градуса. Цей рівень точності гарантує, що наші деталі виготовлення з листового металу належним чином поєднуються між собою та функціонують відповідно до проекту.
Повторюваність — це здатність процесу давати той самий результат знову і знову. У виготовленні листового металу повторюваність означає, що перша та тисячна частини ідентичні. Це основа якості виробництва. Без повторюваності кожну частину необхідно перевіряти окремо, і немає гарантії, що частини підійдуть одна до одної. Завдяки повторюваності виробник може бути впевнений, що деталі відповідатимуть специфікаціям без необхідності 100% перевірки. Згинання з ЧПК за своєю природою є повторюваним, оскільки машина виконує програму. Щойно програму встановлено, машина щоразу вироблятиме той самий кут згину, однакову довжину фланця та однакову геометрію деталі. У таблиці нижче порівнюється повторюваність згинання вручну та з ЧПУ.
| Параметр | Ручне згинання | Згинання з ЧПУ |
| Варіація кута згину (всередині партії) | +/- 1° до 2° | +/- 0,1° до 0,5° |
| Варіація довжини фланця | +/- 0,5 мм | +/- 0,1 мм |
| Узгодженість частин до частин | Низький | Високий |
| Вимога до перевірки | 100% перевірка | Вибіркова перевірка |
| Ставка браку | Вища | Нижній |
Наша фабрика Cangzhou Shengsen Metal Products Co., Ltd. оснащена згинальними верстатами з ЧПК, які забезпечують виняткову повторюваність. У нас є можливість виробляти великі партії деталей з листового металу незмінної якості. Наша система контролю якості включає статистичний контроль процесу (SPC) для моніторингу повторюваності нашого процесу згинання та виявлення будь-яких тенденцій, які можуть вплинути на якість деталей.
Інструмент — пуансон і матриця — є критичним фактором якості згинання. Пуансон - це верхній інструмент, який вдавлює лист у матрицю. Плашка — це нижній інструмент, який підтримує лист і визначає радіус вигину. Вибір правильного інструменту для матеріалу та бажаного радіуса згину є важливим для досягнення якісного згину. Якщо інструмент не підібраний до матеріалу, згин може бути неточним, матеріал може тріснути або інструмент може бути пошкоджений. Найважливішими параметрами інструменту є радіус вершини пуансона, ширина отвору матриці та кут матриці. Радіус вершини пуансона визначає внутрішній радіус вигину деталі. Ширина отвору матриці визначає необхідну силу вигину та мінімальну довжину фланця. Кут матриці визначає кут, на який можна зігнути матеріал. У таблиці нижче наведено критерії вибору інструментів для звичайних матеріалів.
| матеріал | Товщина (мм) | Рекомендований отвір матриці (мм) | Рекомендований радіус пуансона (мм) |
| М'яка сталь | 1.0 | 8 | 1.0 |
| М'яка сталь | 2.0 | 16 | 2.0 |
| Нержавіюча сталь | 1.0 | 10 | 1.5 |
| Нержавіюча сталь | 2.0 | 20 | 3.0 |
| Алюміній | 1.0 | 8 | 1.0 |
| Алюміній | 2.0 | 16 | 2.0 |
На нашому заводі ми підтримуємо повний перелік інструментів для наших згинальних верстатів з ЧПК. У нас є пуансони та матриці різних розмірів і конфігурацій, які відповідають вимогам до різних матеріалів і згинання. Наші інструменти точно відшліфовані та обслуговуються для забезпечення стабільної роботи. У нас також є можливість розробити та виготовити індивідуальні інструменти для спеціальних застосувань.
Зміна матеріалу є одним із найскладніших факторів при згинанні листового металу. Навіть якщо матеріал відповідає зазначеним сортам і товщині, можливі зміни в його механічних властивостях, таких як межа текучості, міцність на розрив і пластичність. Ці варіації впливають на пружинну поведінку матеріалу, що, у свою чергу, впливає на кут згину. Матеріал з вищою межею текучості буде повертатися назад більше, ніж матеріал з нижчою межею текучості. Якщо згинальний верстат з ЧПК не компенсує цю зміну, кут вигину буде неточним. У наведеній нижче таблиці підсумовано вплив різного матеріалу на пружність і кут вигину.
| Власність матеріалу | Варіація | Вплив на Springback | Вплив на кут згину |
| Межа текучості | +10% | Збільшення | Зменшується кут вигину (більше відкидання) |
| Межа текучості | -10% | Зниження | Кут вигину збільшується (менше відкидається) |
| Товщина | +5% | Збільшення | Кут вигину зменшується |
| Товщина | -5% | Зниження | Збільшується кут вигину |
| Напрямок зерна | Паралель проти перпендикуляра | Варіюється | Варіюється |
У Cangzhou Shengsen Metal Products Co., Ltd. наша фабрика розглядає варіації матеріалів за допомогою поєднання сертифікації матеріалів, вхідної перевірки та програмування з ЧПК. Ми перевіряємо механічні властивості матеріалу перед тим, як він надходить у виробництво, і ми налаштовуємо наші програми ЧПК, щоб компенсувати специфічні характеристики кожної партії. Цей проактивний підхід гарантує, що наші деталі для виготовлення листового металу відповідають необхідним допускам кута згину незалежно від варіації матеріалу.
Контроль якості є остаточною гарантією досконалості згинання з ЧПУ. Навіть з найкращим обладнанням і найкваліфікованішими операторами можуть виникати помилки. Комплексна програма контролю якості виявляє ці помилки до того, як вони стануть дефектами. Ключовими елементами програми контролю якості згинання з ЧПК є перевірка першого виробу, перевірка в процесі виробництва та остаточна перевірка. Перша перевірка товару виконується на першій частині виробничого циклу. Він перевіряє, чи відповідає деталь усім специфікаціям креслення, включаючи кути згину, довжину фланців і розташування отворів. Перевірка в процесі виробництва проводиться періодично під час виробничого циклу. Він перевіряє, що процес залишається під контролем і що частини продовжують відповідати специфікаціям. Остаточна перевірка готових деталей виконується перед їх відправкою. Він перевіряє, що деталі відповідають усім вимогам і не мають дефектів. У таблиці нижче наведені заходи контролю якості та їх частота.
| Тип перевірки | Частота | Що перевіряється | Критерії прийняття |
| Перевірка першої статті | Перша частина виробництва | Всі розміри, кути згину, розташування отворів | Характеристики креслення |
| Інспекція в процесі | Кожні 2 години | Кути згину, довжина фланців | Межі контролю SPC |
| Остаточна перевірка | Перед відправкою | Візуальні дефекти, критичні розміри | Вимоги замовника |
| Розмірний звіт | За партію | Ключові розміри | Характеристики креслення |
На нашому заводі ми запровадили сувору програму контролю якості для наших операцій згинання з ЧПУ. Ми використовуємо калібровані вимірювальні інструменти, включаючи цифрові транспортири та координатно-вимірювальні машини (CMM), щоб перевірити точність наших згинів. Ми також ведемо детальні записи всіх перевірок, забезпечуючи нашим клієнтам повну відстежуваність. Наша відданість якості зробила нас надійним постачальником деталей для виготовлення листового металу для клієнтів у всьому світі.
Запитання 1: Який типовий допуск на кут згину для згинання з ЧПУ?
Відповідь: Типовий допуск на кут згину для згинання з ЧПК становить +/- 0,5 градуса для стандартних застосувань і +/- 0,1 градуса для високоточних застосувань. Досяжний допуск залежить від матеріалу, інструменту та машини. У Cangzhou Shengsen Metal Products Co., Ltd. ми можемо досягти допуску на кут згину до +/- 0,1 градуса для наших деталей з листового металу.
Питання 2: Як пружинне повернення впливає на точність вигину та як це компенсується?
Відповідь: Пружинна віддача - це тенденція матеріалу частково повертатися до початкової форми після того, як сила згину припиняється. Це призводить до того, що кут вигину буде меншим, ніж кут, встановлений на машині. Згинальні верстати з ЧПК компенсують пружність за рахунок надмірного згинання матеріалу. Величина перегину розраховується на основі типу матеріалу, товщини та межі текучості. Наша фабрика використовує вдосконалені контролери з ЧПК, які автоматично розраховують і застосовують компенсацію пружинного повернення.
Запитання 3: Яка мінімальна довжина фланця для згинання з ЧПУ?
Відповідь: Мінімальна довжина фланця залежить від ширини отвору матриці. Як правило, мінімальна довжина фланця приблизно в 4 рази перевищує розмір отвору матриці. Для отвору матриці 16 мм мінімальна довжина фланця становить 64 мм. Якщо фланець коротший за цей, пуансон може не сформувати вигин належним чином. Наша команда інженерів може порадити оптимальний отвір матриці та мінімальну довжину фланця для вашої конкретної деталі.
Запитання 4: Чи може згинання з ЧПК створювати вигини з великим радіусом?
Відповідь: Так, згинання з ЧПУ може створювати вигини з великим радіусом. Це досягається за допомогою пуансона з великим радіусом наконечника або за допомогою спеціальної техніки згинання, яка називається «повітряним згинанням». Повітряне згинання дозволяє згинати матеріал до радіуса, більшого за радіус кінчика пуансона. Наша фабрика має інструменти та досвід для виготовлення згинів великого радіуса з різноманітних матеріалів.
Запитання 5: Як переконатися, що мої металеві деталі відповідають необхідним допускам на вигин?
Відповідь: щоб переконатися, що ваші деталі з листового металу відповідають необхідним допускам на вигин, співпрацюйте з виробником, який використовує згинальні верстати з ЧПК і має комплексну програму контролю якості. Надайте чіткі креслення з визначеними допусками. Обговоріть матеріал і застосування з виробником, щоб переконатися, що вибрано правильний інструмент і параметри вигину. У Cangzhou Shengsen Metal Products Co., Ltd. ми тісно співпрацюємо з нашими клієнтами, щоб гарантувати, що кожна частина відповідає їхнім вимогам.
Згинання з ЧПК має вирішальне значення для якості деталей з листового металу, оскільки воно забезпечує точність, повторюваність і послідовність, з якими не може зрівнятися ручне згинання. Це забезпечує точність кутів згину, правильне з’єднання деталей і рівномірність виробництва. Це зменшує витрати на утилізацію, переробку та перевірку. І це дозволяє виготовляти складні деталі, які було б важко або неможливо виготовити вручну. Наша фабрика Cangzhou Shengsen Metal Products Co., Ltd. оснащена сучасними згинальними верстатами з ЧПУ та комплексною системою контролю якості. У нас є знання та досвід для виробництва високоякісних деталей з листового металу для різноманітних галузей промисловості. Незалежно від того, чи потрібні вам прості кронштейни чи складні корпуси, ми зможемо задовольнити ваші вимоги.
Наша відданість якості та задоволеності клієнтів зробила нас надійним партнером для компаній у всьому світі. Ми запрошуємо вас зв’язатися з нами, щоб обговорити ваші вимоги до деталей із листового металу. Ми можемо надати зразки, пропозиції та допомогу в дизайні. Давайте покажемо вам, як згинання з ЧПК може покращити якість ваших металевих деталей.
Зв’яжіться з Cangzhou Shengsen Metal Products Co., Ltd. сьогодніщоб обговорити ваші вимоги до виготовлення деталей із листового металу та дізнатися, як наші можливості згинання з ЧПК можуть відповідати вашим стандартам якості.